
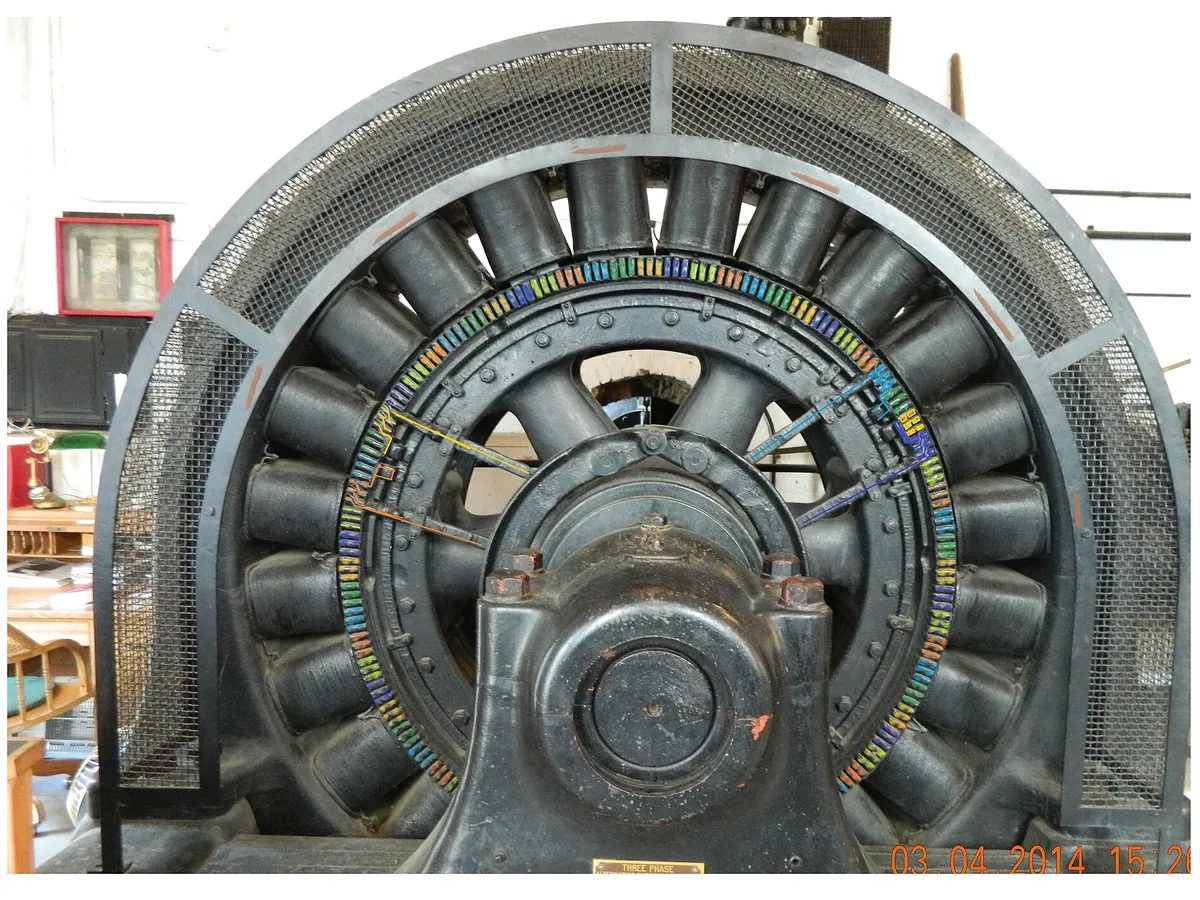
Équipements
Rebobinage moteur haute tension : bobines préformées et imprégnation sous vide
Rebobinage d'un moteur haute tension : bobines préformées, imprégnation sous vide et pression, contrôles de la norme et devis.
 Par Julien Méric, 8 min de lecture, mis à jour le 10 Nov 2026
Le rebobinage d’un moteur haute tension repose sur des bobines préformées isolées au ruban de verre-mica, que l’on imprègne de résine sous vide et pression, une technique appelée VPI. La difficulté centrale est de faire pénétrer la résine partout dans ces bobines. Ce guide explique pourquoi, ce que la norme de réparation demande avant et après, quels essais renseignent sur l’état de l’isolation, et ce qu’il faut préciser pour un devis.
Moteur haute tension : en quoi le bobinage diffère-t-il ?
Dans une machine à bobines préformées, que les anglophones appellent « form-wound », les bobines sont fabriquées à la forme avant d’être posées. Elles s’opposent au bobinage en vrac, où le fil est enroulé directement. Chaque technique pose un problème différent à l’imprégnation : avec le bobinage en vrac, la question est la rétention de la résine ; avec les bobines préformées, c’est sa pénétration.
Bobinage en vracLe fil est enroulé directement. Le problème principal de l’imprégnation est la rétention de la résine.
Bobines préforméesLes bobines sont fabriquées à la forme. Le problème principal de l’imprégnation est la pénétration de la résine.
La plaque et la documentation de votre moteur restent la référence pour ses caractéristiques électriques. Pour comparer avec une autre machine bobinée, voyez le bobinage d’alternateur ou le rebobinage d’induit de moteur à courant continu.
Bobines préformées : comment l’isolation est construite
Un document technique d’un constructeur de machines tournantes décrit la construction du bobinage statorique d’un turbo-alternateur à deux pôles. C’est une machine de grande taille, mais ses principes éclairent ce qu’un atelier rencontre sur une bobine préformée. L’isolation principale est un ruban de verre-mica. Pour les bobines à plusieurs spires, l’isolation entre spires est posée spire par spire avec le même ruban. Des matériaux semi-conducteurs, placés à l’extérieur de la bobine, protègent contre l’effet couronne.
Les brins des demi-bobines sont assemblés selon une transposition de Roebel, puis collés sous chaleur et pression par un adhésif thermodurcissable, afin d’éviter tout mouvement avant la pose de l’isolation principale. Selon le modèle, la résine époxy est imprégnée sous vide et pression après bobinage du stator complet, ou bien les demi-bobines sont imprégnées et entièrement polymérisées avant leur mise en encoches.
Imprégnation sous vide et pression : pourquoi la résine doit tout pénétrer
Pour une machine à bobines préformées, la pénétration de la résine est la préoccupation majeure, ce qui donne un net avantage à l’imprégnation sous vide et pression, ou VPI, face au trempé-cuisson. Les méthodes traditionnelles ne saturent pas complètement les bobines et leurs rubans. Le VPI est aussi le procédé le plus long, et il est typique des moteurs moyenne tension et des bobines préformées.
Le principe : le bobinage est préchauffé, placé en cuve sous vide, rempli de vernis ou de résine, puis mis en pression. La capacité électrique est surveillée pour confirmer que le remplissage est complet. Le guide sur le vernis et l’imprégnation de bobinage compare ce procédé aux autres.
- PréchauffageLe bobinage est préchauffé.
- VideIl est placé en cuve sous vide.
- RemplissageLa cuve est remplie de vernis ou de résine.
- Mise en pressionLa résine est mise en pression ; la capacité électrique confirme le remplissage.
- CuissonLe bobinage imprégné est cuit.
Les grandes étapes du VPI, de la cuve au bobinage cuit.
Contrôles avant et après : tôles, cales, essais
La norme ANSI/EASA AR100-2025, dont l’édition 2025 a été publiée en janvier 2026, encadre la réparation des machines électriques tournantes. Elle demande un décapage à température contrôlée, pour préserver l’isolation des tôles, et des cales magnétiques équivalentes à celles d’origine. Elle prévoit aussi l’essai de choc, ou surge, avec des conseils pour les bobines non cuites.
Après le bobinage, le document du constructeur cité plus haut décrit d’autres opérations : des cales de fermeture maintiennent les bobines dans les encoches, les têtes de bobines sont frettées aux anneaux de support pour résister aux courts-circuits, et des sondes de température sont placées entre les couches de bobine. Le constructeur y teste aussi l’isolation entre spires et la haute tension appliquée, sur la bobine, puis sur le bobinage, puis sur le stator complet.
2025édition de la norme ANSI/EASA AR100 sur la réparation, publiée en janvier 2026
2021année de l’article EASA sur le traitement à la résine par imprégnation
VPIprocédé le plus long, typique des bobines préformées
Que disent les essais de l’isolation ?
Un article technique de 2016 sur les essais diagnostiques hors ligne des bobinages statoriques distingue plusieurs mesures. Le facteur de dissipation, ou tan delta, mesure les pertes diélectriques, qui augmentent avec les vides et le délaminage. Il moyenne toute l’isolation : il ne localise donc pas un défaut. Il relève de l’IEEE 286 et de la CEI 60034-27-3.
Le tip-up compare le facteur de dissipation à 25 % et à 100 % de la tension nominale phase-terre. À basse tension, l’isolation est supposée exempte de décharges : l’écart révèle donc la teneur en vides. La CEI 60034-27-3:2015 fixe, pour la première fois dans une norme internationale, des valeurs maximales de facteur de dissipation et de tip-up.
La mesure de décharges partielles hors ligne est sensible aux plus gros vides (CEI 60034-27, IEEE 1434), mais elle ne détecte pas un bobinage desserré. Les essais usuels restent limités à la tension nominale phase-terre.
Quand un atelier de bobinage est-il équipé pour ce travail ?
Le VPI demande une cuve sous vide et pression : c’est un équipement à part. Demandez donc à l’atelier quel procédé d’imprégnation il utilise pour des bobines préformées, et comment il contrôle le remplissage. Le guide sur le bobinage de transformateur montre un autre cas où l’imprégnation joue un rôle central.
Demander un devis
Pour un moteur haute tension, indiquez les données de la plaque, le type de bobinage, préformé ou en vrac, et joignez la documentation du constructeur. Envoyez une demande de devis : le professionnel du bobinage vous dira ce qu’il peut prendre en charge.
Questions fréquentes
Qu’est-ce qu’une bobine préformée ?
C’est une bobine fabriquée à la forme avant d’être posée dans la machine, par opposition au bobinage en vrac, où le fil est enroulé directement. Pour elle, la préoccupation majeure de l’imprégnation est la pénétration de la résine.
Pourquoi le VPI est-il préféré pour les bobines préformées ?
Parce que la pénétration de la résine y est la préoccupation majeure : le vide puis la pression font entrer le vernis ou la résine dans les bobines et leurs rubans, là où les méthodes traditionnelles ne les saturent pas complètement.
Un moteur haute tension se rebobine-t-il comme un moteur basse tension ?
Pas de la même manière : le bobinage en vrac et les bobines préformées posent des problèmes d’imprégnation différents, et le VPI est typique des moteurs moyenne tension. Décrivez votre moteur dans une demande de devis.
Que préciser pour un devis ?
Les données de la plaque, le type de bobinage, préformé ou en vrac, et la documentation du constructeur.
À lire aussi
 Équipements
Bobinage alternateur : stator, rotor et excitatrice, ce qui se rebobine
Bobinage d'un alternateur : ce que portent le stator, le rotor et l'excitatrice, et ce que l'atelier demande…
 Équipements
Bobinage transformateur : sec ou à huile, ce qui se bobine et ce qui s’isole
Bobinage d'un transformateur sec ou à huile : isolation, séchage, imprégnation, essais et informations à donner à l'atelier.
 Équipements
Bobine électrovanne : tension, alternatif ou continu, lecture et remplacement
Bobine d'électrovanne : pourquoi le type de courant et la tension comptent, ce qui arrive en cas d'erreur…